Hóa già nhôm định hình là gì? Cơ chế và những yếu tố ảnh hưởng
1. Hóa già nhôm định hình là gì?
Hóa già (còn gọi là lão hóa nhân tạo, tiếng Anh là artificial aging) là công đoạn nung thanh nhôm ở nhiệt độ vừa phải, giữ trong nhiều giờ sau khi ép đùn và làm nguội. Nhiệt độ thường dùng khoảng 160-205°C, tùy hợp kim và tiêu chuẩn của từng nhà máy.
Hóa già là bước giúp nhôm trở nên cứng và bền hơn. Tên gọi xuất phát từ việc hiện tượng này vốn xảy ra chậm rãi theo thời gian ngay ở nhiệt độ phòng (lão hóa tự nhiên), còn hóa già nhân tạo chỉ là cách làm cho nó xảy ra nhanh và có kiểm soát trong lò.
Công đoạn này áp dụng cho các hợp kim có thể nhiệt luyện, trong đó phổ biến nhất trong nhôm định hình là nhóm 6xxx (nhôm - magiê - silic) như 6063, 6061, 6082.
2. Vì sao phải hóa già?
Thanh nhôm vừa ép ra khỏi khuôn còn tương đối mềm. Nếu không hóa già, nó khó đạt độ cứng và độ bền theo yêu cầu cho cửa nhôm, vách ngăn, khung kết cấu hay chi tiết công nghiệp. Sau khi hóa già, độ bền tăng đáng kể mà vẫn giữ được độ dẻo cần thiết để gia công, cắt, đột, lắp ghép.
Nói đơn giản: ép đùn tạo ra hình dạng, hóa già tạo ra độ bền.
3. Cơ chế hóa già nhôm định hình
Bước 1: Hòa tan. Khi billet được nung nóng và ép đùn, magiê và silic tan vào nền nhôm, giống như đường tan trong nước nóng.
Bước 2: Giữ lại bằng cách làm nguội nhanh. Ngay sau khi ra khuôn, thanh nhôm được làm nguội bằng quạt, phun sương hoặc nước. Làm nguội nhanh giúp “khóa” magiê và silic ở trạng thái đang hòa tan, không cho chúng kịp tách ra. Cũng như khi làm lạnh nhanh nước đường đậm đặc, đường chưa kịp kết tinh.
Bước 3: Kết tủa có kiểm soát. Khi đưa thanh nhôm vào lò hóa già, magiê và silic bắt đầu tách ra khỏi nền, tạo thành vô số hạt cực nhỏ phân bố đều. Những hạt này đóng vai trò như các “chốt chặn” bên trong cấu trúc kim loại, cản trở sự trượt của các lớp nguyên tử. Kim loại khó biến dạng hơn, nghĩa là cứng hơn và bền hơn.
Quan trọng là mức độ:
- Non già: nung chưa đủ nhiệt hoặc chưa đủ lâu, hạt chưa kịp hình thành đủ nhiều, nhôm còn mềm.
- Đạt đỉnh: hạt nhỏ, mịn, dày đặc, nhôm đạt độ bền cao nhất.
- Quá già: nung quá nóng hoặc quá lâu, hạt to dần và thưa đi, độ bền giảm trở lại.
Vì vậy hóa già không phải "nung càng lâu càng tốt”. Mục tiêu là dừng đúng lúc.
4. Hai trạng thái thường gặp: T5 và T6
Phần lớn nhôm định hình dùng cho cửa nhôm tại Việt Nam là 6063-T5. Khi cần chịu lực cao hơn, người ta chọn mác như 6061 hoặc 6082 ở trạng thái T6.
5. Những yếu tố ảnh hưởng đến hóa già tốt
Hóa già là chuỗi công đoạn nối tiếp. Lò nung đúng thông số nhưng các bước trước đó sai thì kết quả vẫn kém. Dưới đây là các yếu tố chính.
5.1. Thành phần hóa học của billet
Đây là yếu tố nền tảng, vì billet quyết định “nguyên liệu” để tạo ra các hạt tăng bền.
- Magiê (Mg) và silic (Si): là hai nguyên tố chính tạo hạt tăng bền. Tổng hàm lượng càng cao thì độ bền có thể đạt càng lớn, nhưng thanh cũng khó ép hơn.
- Tỷ lệ giữa Mg và Si: Si hơi dư so với mức cân bằng thường giúp hạt mịn hơn và hóa già nhanh hơn. Ngược lại, thiếu Si thì phần Mg thừa đóng góp rất ít vào việc tăng bền.
- Sắt (Fe): sắt “giữ” một phần silic vào các pha khác, khiến lượng silic thực sự dùng được thấp hơn con số ghi trên phiếu phân tích. Sắt cao còn ảnh hưởng đến bề mặt và chất lượng anode.
- Mangan (Mn), crom (Cr): giúp tăng bền nhưng làm hợp kim nhạy hơn với tốc độ làm nguội.
- Đồng (Cu): tăng bền và đẩy nhanh hóa già, nhưng làm giảm khả năng chống ăn mòn nên nhôm 6063 giữ đồng rất thấp.
Điều này giải thích vì sao hai lô billet “cùng là 6063, đều đạt tiêu chuẩn” vẫn có thể cho độ cứng sau hóa già khác nhau: mỗi lô nằm ở một vị trí khác nhau trong dải thành phần cho phép.
5.2. Nhiệt độ ra khuôn khi ép
Magiê và silic chỉ tan tốt khi thanh còn đủ nóng lúc ra khuôn. Nếu nhiệt độ ra khuôn quá thấp, lượng nguyên tố hòa tan ít, dù hóa già đúng quy trình thanh vẫn mềm. Nhưng cũng không nên quá cao vì dễ gây rách, xước bề mặt. Mỗi xưởng cần tìm cửa sổ nhiệt phù hợp với từng loại tiết diện.
5.3. Tốc độ làm nguội sau ép
Đây là yếu tố hay bị xem nhẹ. Nếu làm nguội chậm, magiê và silic tách ra sớm thành hạt thô, không còn khả năng tăng bền khi vào lò. Thanh dày hoặc có phần rỗng nguội chậm hơn thanh mỏng, nên dễ bị cứng không đồng đều giữa các vị trí.
Nhóm hợp kim như 6061, 6082 nhạy với làm nguội hơn 6063, vì vậy thường cần làm nguội mạnh hơn hoặc dùng quy trình T6.
5.4. Nhiệt độ và thời gian trong lò hóa già
Trong thực tế, các xưởng thường chạy trong khoảng 160-205°C với thời gian từ vài giờ đến hơn chục giờ, tùy mác nhôm. Một số lưu ý:
- Nhiệt độ thấp hơn và thời gian dài hơn thường cho hạt mịn hơn, độ bền ổn định hơn.
- Nhiệt độ cao hơn và thời gian ngắn hơn giúp tăng năng suất lò, nhưng dễ vượt quá điểm tối ưu.
- Thời gian giữ nên tính từ lúc thanh nguội nhất trong mẻ đạt nhiệt độ, không phải từ lúc đóng cửa lò.
5.5. Cách xếp thanh và độ đồng đều của lò
Nếu xếp thanh quá dày, khí nóng không lưu thông được, những thanh nằm giữa sẽ nóng chậm và bị non già, trong khi thanh nằm ngoài có thể bị quá già. Nên chừa khe thoáng giữa các thanh, hạn chế trộn thanh dày với thanh mỏng trong cùng một mẻ, và định kỳ kiểm tra sự đồng đều nhiệt độ trong lò.
5.6. Thời gian chờ trước khi vào lò
Sau khi nguội, ở nhiệt độ phòng, magiê và silic đã bắt đầu tụ lại thành các cụm nhỏ (lão hóa tự nhiên). Với hợp kim hàm lượng cao, các cụm này có thể làm giảm hiệu quả của hóa già nhân tạo sau đó. Vì vậy nên rút ngắn thời gian chờ giữa lúc nguội và lúc vào lò, nhất là với 6061, 6082.
6. Về Nhôm Minh Dũng
Công ty TNHH Nhôm Minh Dũng chuyên cung cấp billet nhôm tái chế (6063, 6061, 6005, 6082) và nhôm thỏi 96%. Như bài viết đã phân tích, chất lượng hóa già bắt đầu từ phôi đầu vào, nên billet cần có thành phần ổn định và ít tạp chất.
Với quy trình đúc hiện đại và kiểm soát chặt tạp chất, sản phẩm của Minh Dũng giúp tối ưu tốc độ ép đùn, hạn chế tối đa lỗi nứt và rỗ bề mặt.
Liên hệ: Nguyễn Hoàng Tiến Thoan
SĐT / Zalo: 0373486719
Tin cùng danh mục

Nhôm Profile Trong Xe Điện: Ứng Dụng Cho Khung Pin, Kết Cấu Và Quản Lý Nhiệt

KĨ THUẬT KIỂM SOÁT TẠP CHẤT TRONG TÁI CHẾ NHÔM & GIẢI PHÁP TỪ NHÔM MINH DŨNG

Nhôm Ingot 96% Có Phù Hợp Với Luyện Thép Không?

Khung Nhôm Phòng Sạch Là Gì? Phân Loại, Cấu Tạo Và Cách Lựa Chọn Phù Hợp.

Khám Phá Khung Truss Nhôm Sự Kiện: Ứng Dụng Và Bí Mật Đùn Ép Từ Phôi Billet

Nhôm Billet 6005 Dùng Cho Ngành Gì? Ứng Dụng Thực Tế & Lý Do Nên Lựa Chọn

Các Thuật Ngữ Quan Trọng Trong Ngành Nhôm

Nhôm Ingot 96 (Aluminium Ingot 96%): Thành Phần Hóa Học & Ứng Dụng Công Nghiệp

Kích Thước Nhôm Billet Tiêu Chuẩn & Ứng Dụng: Tránh Những Sai Lầm Tốn Kém

Tại Sao Cùng Là Billet 6063 Nhưng Nhiệt Độ Và Tốc Độ Đùn Lại Khác Biệt?

Cách chọn nhôm billet phù hợp cho máy đùn

Billet 6061 và 6063: Tại sao kiểm soát Si, Mg, Fe lại mang tính "sống còn" đối với nhà máy đùn ép?

Tại sao nhôm billet 6063 là lựa chọn phổ biến cho nhôm profile?

Nhôm billet nguyên sinh và billet tái chế: Khác nhau như thế nào?

Phôi Nhôm 6082 Là Gì? Đặc Tính Kỹ Thuật Và Ứng Dụng Trong Công Nghiệp Nặng

Thành phần hợp kim trong nhôm Billet ảnh hưởng thế nào đến quá trình ép đùn?

Nhôm Billet 6060 là gì? Tại sao các hệ cửa nhôm cao cấp Châu Âu ưu tiên mác nhôm này?

Phôi Nhôm 6061: Tương lai của Ngành Sản xuất Ô tô Trọng lượng Nhẹ

Tại sao Nhôm 6061 là Lựa chọn Ưu tiên Hàng đầu trong Gia công CNC?

Nhôm 6061 trong sản xuất phụ tùng xe đạp

So sánh nhôm thỏi nguyên sinh và nhôm thỏi tái chế: Ưu, nhược và khi nào nên dùng
Các Tiêu Chuẩn Nhôm Định Hình Bạn Cần Biết (TCVN – JIS – ASTM)

Tại Sao Châu Âu Ưa Chuộng Nhôm Billet 6005A

Giải thích nhôm billet đồng nhất: Vì sao yếu tố này quan trọng hơn cả mác hợp kim
Aluminum Billet – Nền Tảng Cốt Lõi Của Ngành Nhôm Định Hình & Gia Công Công Nghiệp

So Sánh Nhôm Billet 6061 Và 6063: Thành Phần, Tính Chất, Ứng Dụng Và Ưu Nhược Điểm

Oxy hóa và ố bề mặt nhôm: Nguyên nhân chính và cách phòng tránh
So sánh anodized vs powder coating cho aluminum profiles: nên chọn loại nào theo môi trường sử dụng, độ bền màu, chống ăn mòn và chi phí vòng đời
Tiêu chuẩn đóng gói khi xuất khẩu thanh nhôm định hình
Quy Trình Sơn Giả Gỗ Trên Nhôm Định Hình: Công Nghệ In Chuyển Nhiệt Chi Tiết
CÔNG NGHỆ ANODIZING TRÊN NHÔM ĐỊNH HÌNH: "LÁ CHẮN" BẢO VỆ CHO CÔNG TRÌNH
ỨNG DỤNG CỦA NHÔM ĐỊNH HÌNH TRONG CÔNG NGHIỆP Ô TÔ
Cách chọn nhôm định hình phù hợp cho dự án cửa nhôm của bạn
Tại sao Nhôm 6005-T6 là chuẩn mực mới cho khung Solar Panel khổ lớn?

QUY TRÌNH SẢN XUẤT NHÔM ĐỊNH HÌNH TIÊU CHUẨN: GIẢI MÃ CÔNG NGHỆ ÉP ĐÙN TỪ A–Z
Xu hướng sử dụng bồn nhôm trong công nghiệp hiện nay
Quy cách đóng gói nhôm đúng chuẩn khi vận chuyển đường dài
Bứt Phá Giới Hạn: Ứng Dụng Đột Phá Của Nhôm Series 3000 Trong Công Nghệ Hàn Điện Xây Dựng Hiện Đại ⚡
NHÔM TẠP CHẤT - ẢNH HƯỞNG CỦA TẠP CHẤT ĐẾN TÍNH VẬT LÝ CỦA NHÔM

Hệ thống tiêu chuẩn kỹ thuật và phương pháp kiểm định chất lượng nhôm hiện nay

Cách Chọn Loại Nhôm Tốt Nhất Cho Nắp Chai

5 Lý Do Khiến Nhôm 3104 Thống Lĩnh Thị Trường Lon Nước Giải Khát
Nhôm Tấm 3104 – Lựa Chọn Tối Ưu Cho Các Dự Án Công Nghiệp Hiện Đại

Nhôm 3105 – Giải pháp bền vững và kinh tế cho ngành xây dựng hiện đại
Nhôm 3104: Vẻ Đẹp Bền Vững Qua Thời Gian
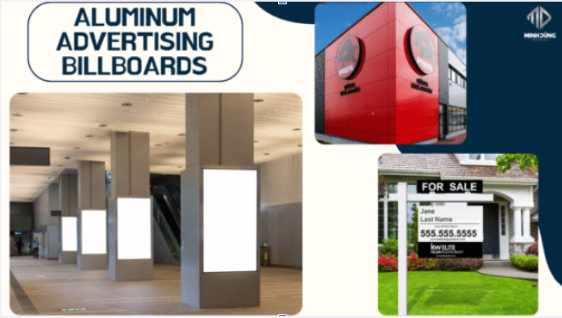
Ứng dụng nhôm series 3 cho quảng cáo – Bền, Nhẹ, Đáng tin cậy
Ứng dụng nhôm 3104 trong xây dựng - Lựa chọn hàng đầu cho công trình hiện đại


