KĨ THUẬT KIỂM SOÁT TẠP CHẤT TRONG TÁI CHẾ NHÔM & GIẢI PHÁP TỪ NHÔM MINH DŨNG
1. Vai trò và tác động kỹ thuật của hàm lượng Sắt (Fe<0.3%)
Sắt là tạp chất phổ biến nhất trong nhôm tái chế (bắt nguồn từ phế liệu lẫn tạp chất sắt hoặc các dụng cụ thép trong quá trình thu gom).
- Sự hình thành pha liên kim nguy hiểm: Trong quá trình đúc bán liên tục (DC Casting), Fe kết hợp với Al và Si (Silicon) để tạo ra các pha liên kim. Nếu không kiểm soát tốt, Fe sẽ hình thành pha beta (β-AlFeSi) có cấu trúc dạng tấm mỏng, sắc nhọn (needle-like/platelet).
- Hiệu ứng tập trung ứng suất: Các hạt pha beta sắc nhọn này đóng vai trò là các điểm tập trung ứng suất nội tại cực lớn. Khi billet được nung nóng và đẩy qua khuôn với tốc độ cao, các hạt này không thể biến dạng cùng nhôm nền, dễ dẫn đến hiện tượng nứt vi mô (micro-cracking) tại ranh giới hạt.
- Giới hạn kỹ thuật:
Đối với nhôm định hình thông thường: Fe<0.3%.
Đối với nhôm ép đùn tốc độ cao hoặc yêu cầu bề mặt xi mạ anode khắt khe: Fe bắt buộc phải khống chế dưới mức 0.2%−0.25% để hạn chế tối đa thể tích pha beta.
2. Ảnh hưởng nguy hiểm của tạp chất Chì (Pb) trong nhôm tái chế
Chì là một nguyên tố nặng thường tồn tại trong phế liệu hỗn hợp (từ các mối hàn cũ, linh kiện điện tử hoặc phụ tùng ô tô). Mặc dù chiếm tỷ lệ rất nhỏ, Pb lại là "kẻ phá hoại thầm lặng" đối với bề mặt nhôm.
- Điểm nóng chảy thấp và hiện tượng phân tách: Chì có điểm nóng chảy rất thấp (≈327∘C), trong khi nhiệt độ nung billet trước khi ép đùn dao động từ 450∘C−500∘C, và nhiệt độ ma sát tại miệng khuôn trong quá trình ép đùn tốc độ cao có thể còn cao hơn.
- Gây nứt nóng và rỗ bề mặt: Do không hòa tan trong nhôm ở trạng thái rắn, Pb dư thừa sẽ dịch chuyển và tập trung tại ranh giới hạt (grain boundaries) ở trạng thái lỏng hoặc bán lỏng. Khi dòng nhôm chịu lực kéo và ứng suất cắt lớn lúc ép đùn tốc độ cao, màng chì lỏng này làm mất hoàn toàn độ bền liên kết giữa các hạt, gây ra hiện tượng nứt nóng (hot tearing), rách mép, và phồng rộp, rỗ bề mặt (surface blistering) khi các túi hơi hoặc chì lỏng bốc hơi/biến dạng dưới áp suất.
- Giới hạn kỹ thuật: Hàm lượng Pb trong billet chất lượng cao phải được kiểm soát nghiêm ngặt ở mức Pb<0.02%−0.05%.
3. Cơ chế phát sinh lỗi khi đẩy mạnh Tốc độ Ép đùn
Khi nhà máy nâng tốc độ ép đùn (ví dụ: từ 30 m/phuˊt lên trên 50−60 m/phút) để tăng sản lượng:
- Nhiệt độ đoạn nhiệt tăng vọt (Adiabatic Heating): Tốc độ biến dạng cao sinh ra nhiệt lượng lớn cục bộ ngay tại vùng biến dạng của khuôn (bearing die).
- Sự suy giảm cơ tính tạm thời: Sự kết hợp giữa nhiệt độ ma sát cao và sự hiện diện của pha beta Fe cộng với màng Pb lỏng ở ranh giới hạt khiến thanh nhôm mất đi độ dẻo nóng (hot ductility). Kết quả là bề mặt thanh nhôm bị xé rách (die lines sâu, sọc vảy cá) hoặc xuất hiện các vết nứt ngầm dọc theo chiều dài profile.
4. Giải pháp kỹ thuật và Chiến lược kiểm soát tại Nhà máy Billet
Để sản xuất thành công billet nhôm tái chế phục vụ ép đùn tốc độ cao mà không gặp lỗi nứt, rỗ, nhà sản xuất cần áp dụng đồng bộ các giải pháp luyện kim sau:
- Sàng lọc nguyên liệu đầu vào: Phân loại nghiêm ngặt nguồn phế liệu nhôm (UBC, phế liệu xây dựng sạch), loại bỏ triệt để các nguồn có lẫn đồng, chì và sắt nặng trước khi đưa vào lò nấu.
- Tinh chỉnh tỷ lệ Mg/Si và bổ sung chất biến tính pha:
Kiểm soát tỷ lệ Mg và Si tối ưu (thường Mg/Si≈1.3−1.7) để tăng cường pha gia cố Mg2Si.
Bổ sung một lượng nhỏ Mangan (Mn) hoặc Chromium (Cr) theo tỷ lệ chuẩn so với Fe (ví dụ tỷ lệ Mn/Fe≥0.5). Điều này giúp chuyển hóa các hạt pha beta (β-AlFeSi dạng tấm sắc nhọn) thành pha alpha (α-AlFeSi dạng chữ Trung Quốc - Chinese script) tròn trịa hơn, ít gây tập trung ứng suất và giảm thiểu nguy cơ nứt.
- Quy trình đồng nhất hóa (Homogenization Process):
Nung billet ở nhiệt độ cao (560∘C−580∘C) trong thời gian từ 4−6 tiếng, sau đó làm nguội có kiểm soát (controlled cooling rate).
Quá trình này giúp làm tròn các pha liên kim, khuếch tán đồng đều các thành phần hợp kim và triệt tiêu ứng suất dư trong cấu trúc thỏi đúc.
Việc kiểm soát chặt chẽ hai thông số Fe<0.3% (ưu tiên <0.25%) và Pb<0.05% kết hợp quy trình đồng nhất hóa chuẩn mực chính là "chìa khóa vàng" giúp doanh nghiệp tự tin cam kết chất lượng đầu ra với các đối tác nhập khẩu và nhà chế tạo định hình khó tính.
5. Về Minh Dũng Holdings
Công ty TNHH Nhôm Minh Dũng chuyên cung cấp Billet nhôm tái chế (6063, 6061, 6005, 6082) và nhôm thỏi 96%. Với quy trình đúc hiện đại và kiểm soát chặt tạp chất, sản phẩm giúp tối ưu tốc độ ép đùn, hạn chế tối đa lỗi nứt và rỗ bề mặt.
Liên hệ: Nguyễn Hoàng Tiến Thoan
SĐT / Zalo: 0373486719
Tin cùng danh mục

Nhôm Ingot 96% Có Phù Hợp Với Luyện Thép Không?

Khung Nhôm Phòng Sạch Là Gì? Phân Loại, Cấu Tạo Và Cách Lựa Chọn Phù Hợp.

Khám Phá Khung Truss Nhôm Sự Kiện: Ứng Dụng Và Bí Mật Đùn Ép Từ Phôi Billet

Nhôm Billet 6005 Dùng Cho Ngành Gì? Ứng Dụng Thực Tế & Lý Do Nên Lựa Chọn

Các Thuật Ngữ Quan Trọng Trong Ngành Nhôm

Nhôm Ingot 96 (Aluminium Ingot 96%): Thành Phần Hóa Học & Ứng Dụng Công Nghiệp

Kích Thước Nhôm Billet Tiêu Chuẩn & Ứng Dụng: Tránh Những Sai Lầm Tốn Kém

Tại Sao Cùng Là Billet 6063 Nhưng Nhiệt Độ Và Tốc Độ Đùn Lại Khác Biệt?

Cách chọn nhôm billet phù hợp cho máy đùn

Billet 6061 và 6063: Tại sao kiểm soát Si, Mg, Fe lại mang tính "sống còn" đối với nhà máy đùn ép?

Tại sao nhôm billet 6063 là lựa chọn phổ biến cho nhôm profile?

Nhôm billet nguyên sinh và billet tái chế: Khác nhau như thế nào?

Phôi Nhôm 6082 Là Gì? Đặc Tính Kỹ Thuật Và Ứng Dụng Trong Công Nghiệp Nặng

Thành phần hợp kim trong nhôm Billet ảnh hưởng thế nào đến quá trình ép đùn?

Nhôm Billet 6060 là gì? Tại sao các hệ cửa nhôm cao cấp Châu Âu ưu tiên mác nhôm này?

Phôi Nhôm 6061: Tương lai của Ngành Sản xuất Ô tô Trọng lượng Nhẹ

Tại sao Nhôm 6061 là Lựa chọn Ưu tiên Hàng đầu trong Gia công CNC?

Nhôm 6061 trong sản xuất phụ tùng xe đạp

So sánh nhôm thỏi nguyên sinh và nhôm thỏi tái chế: Ưu, nhược và khi nào nên dùng
Các Tiêu Chuẩn Nhôm Định Hình Bạn Cần Biết (TCVN – JIS – ASTM)

Tại Sao Châu Âu Ưa Chuộng Nhôm Billet 6005A

Giải thích nhôm billet đồng nhất: Vì sao yếu tố này quan trọng hơn cả mác hợp kim
Aluminum Billet – Nền Tảng Cốt Lõi Của Ngành Nhôm Định Hình & Gia Công Công Nghiệp

So Sánh Nhôm Billet 6061 Và 6063: Thành Phần, Tính Chất, Ứng Dụng Và Ưu Nhược Điểm

Oxy hóa và ố bề mặt nhôm: Nguyên nhân chính và cách phòng tránh
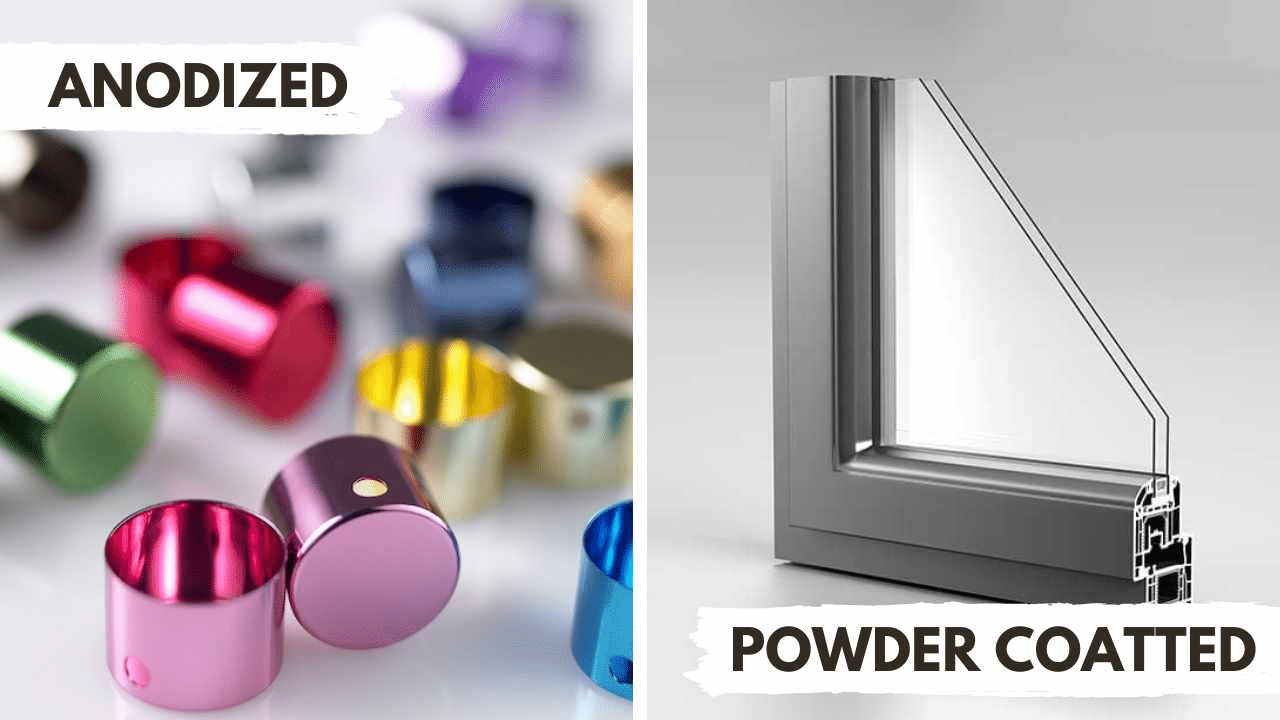
So sánh anodized vs powder coating cho aluminum profiles: nên chọn loại nào theo môi trường sử dụng, độ bền màu, chống ăn mòn và chi phí vòng đời
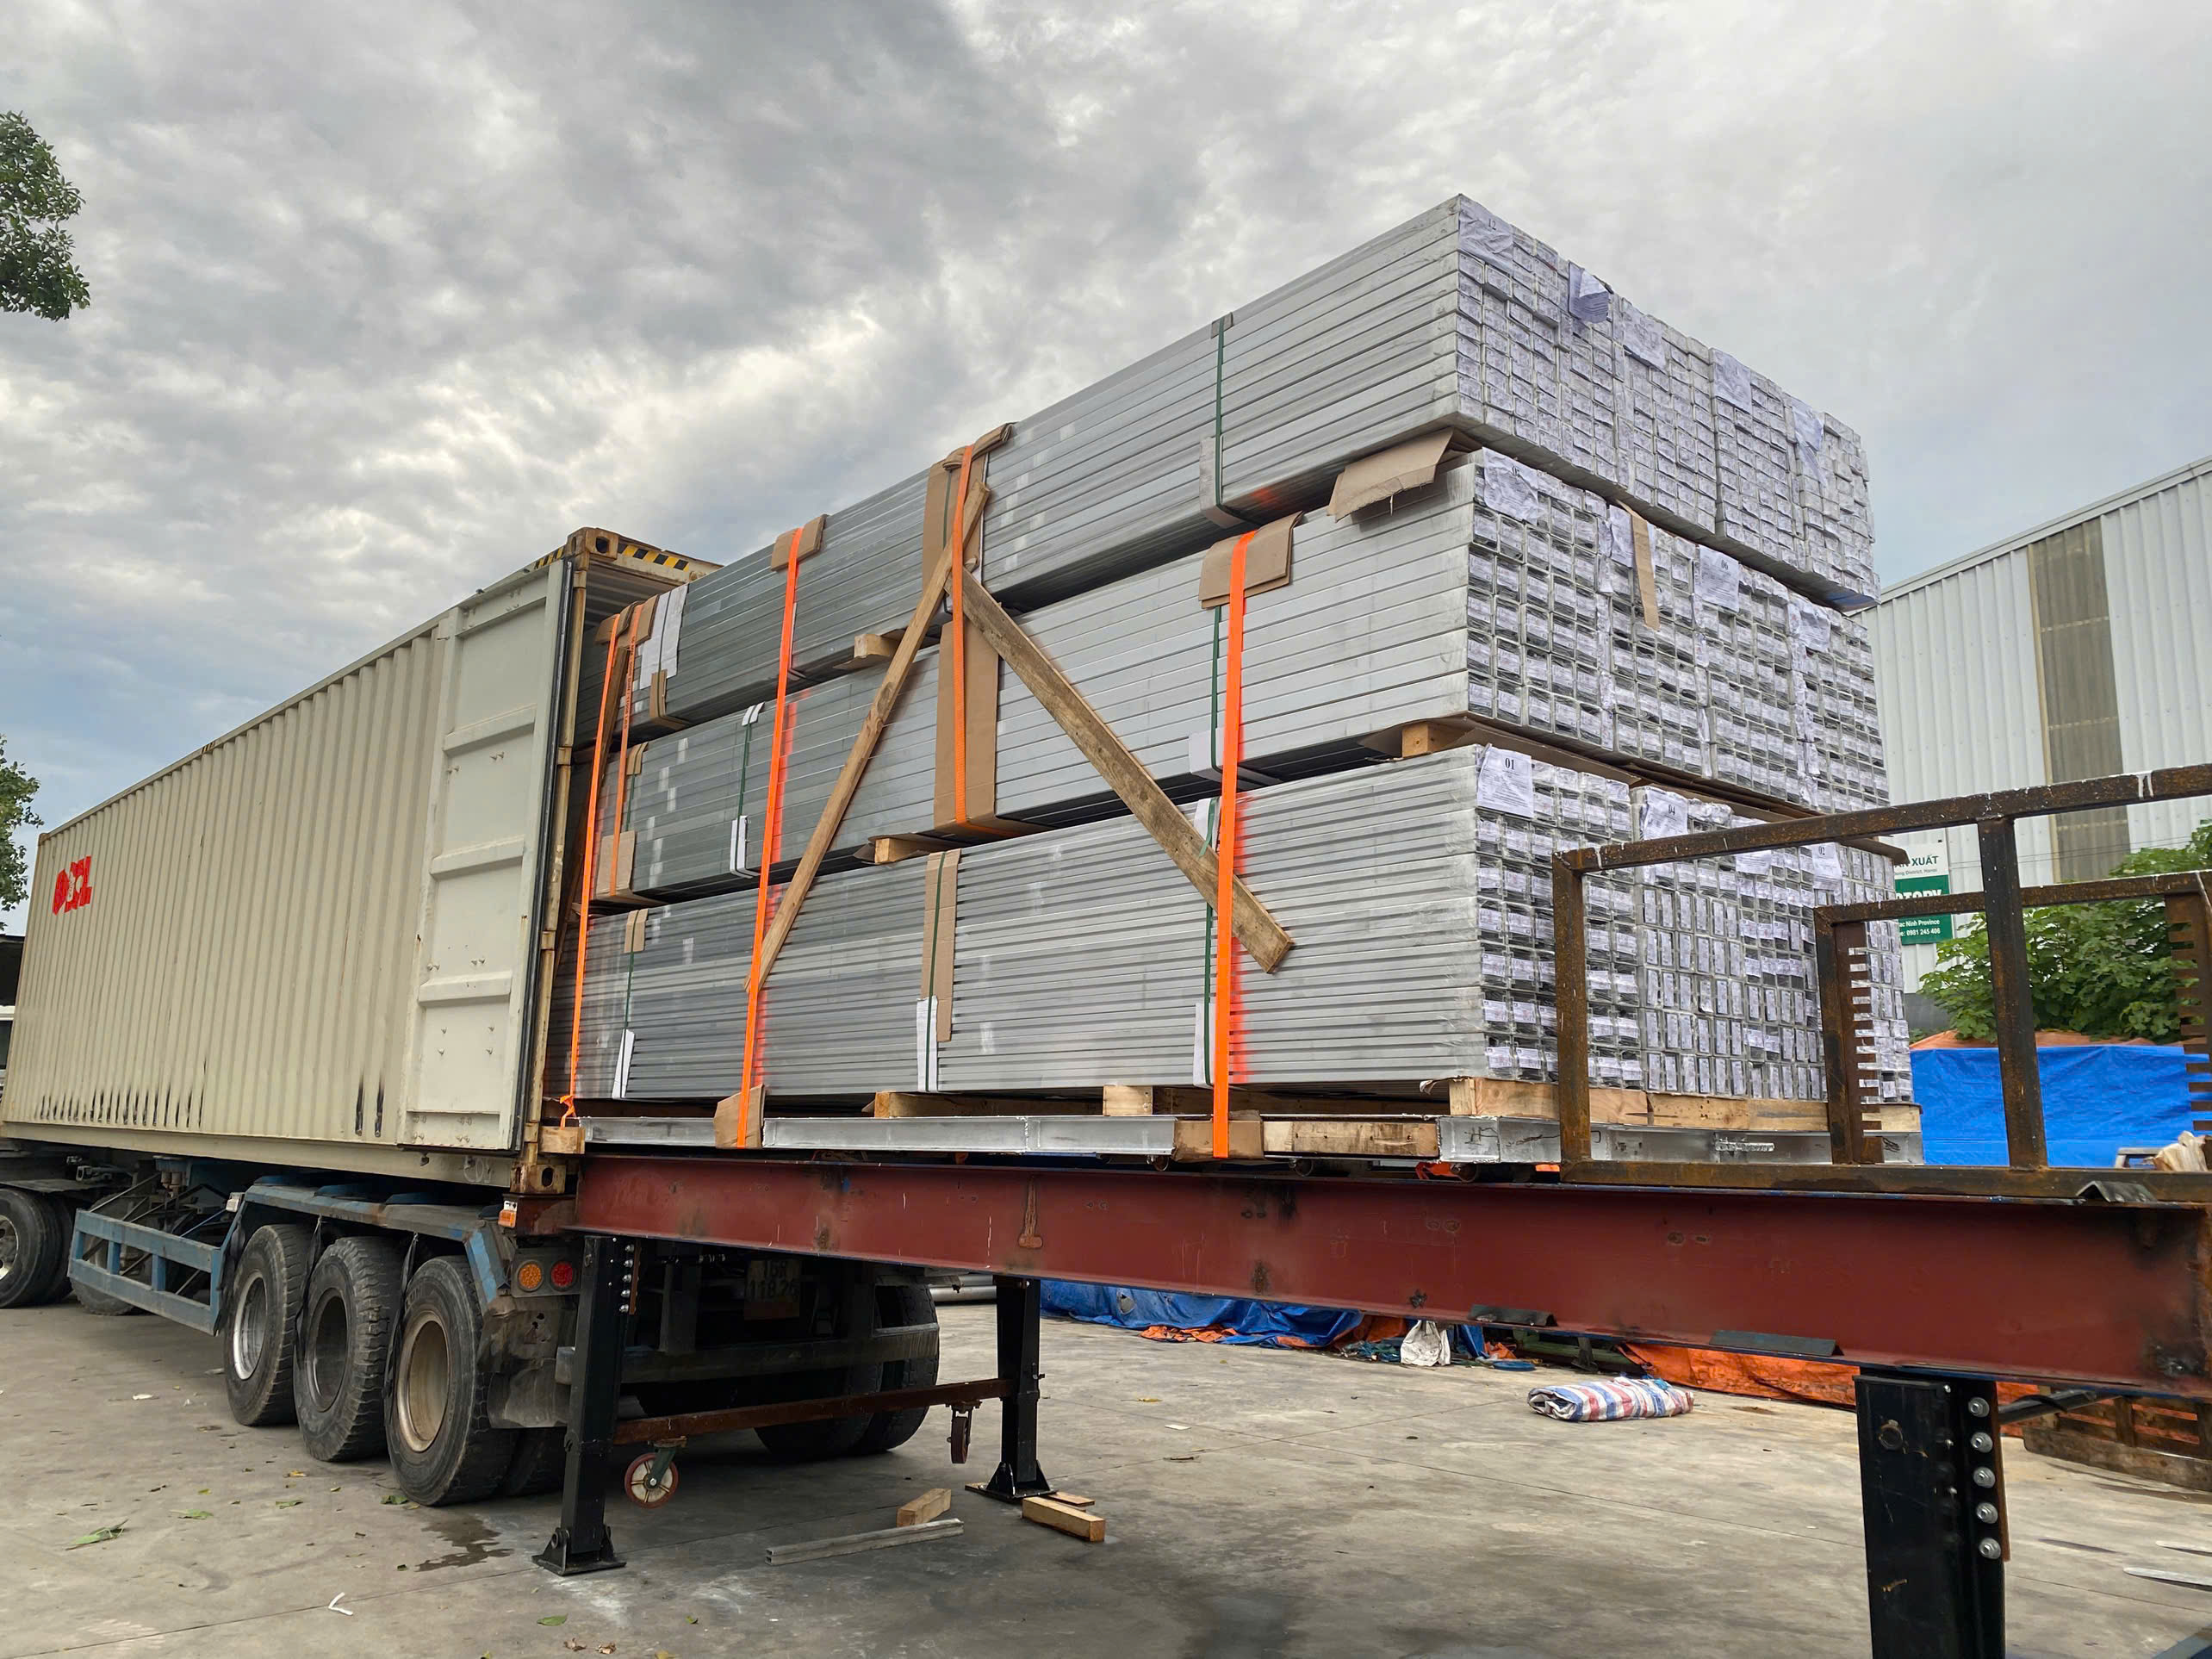
Tiêu chuẩn đóng gói khi xuất khẩu thanh nhôm định hình
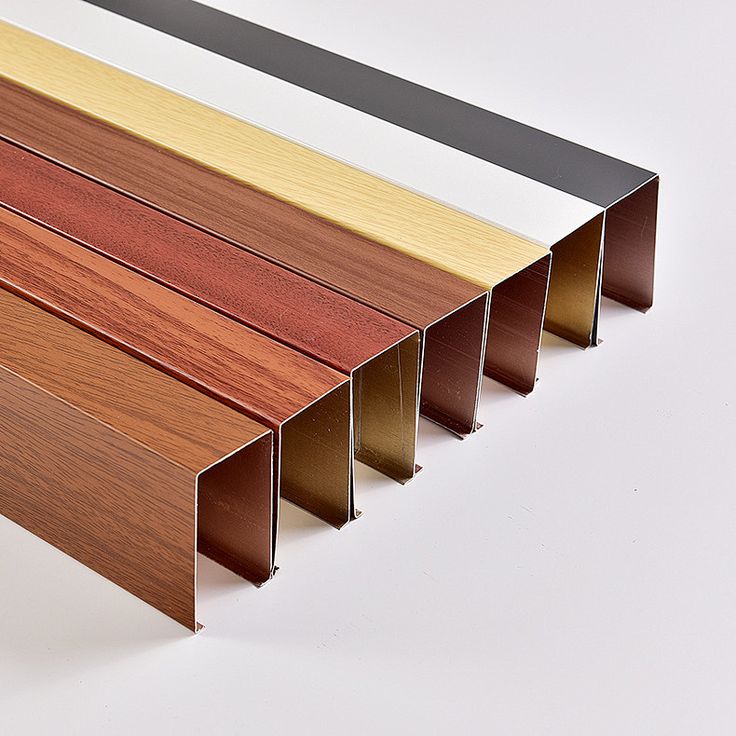
Quy Trình Sơn Giả Gỗ Trên Nhôm Định Hình: Công Nghệ In Chuyển Nhiệt Chi Tiết
CÔNG NGHỆ ANODIZING TRÊN NHÔM ĐỊNH HÌNH: "LÁ CHẮN" BẢO VỆ CHO CÔNG TRÌNH
ỨNG DỤNG CỦA NHÔM ĐỊNH HÌNH TRONG CÔNG NGHIỆP Ô TÔ
Cách chọn nhôm định hình phù hợp cho dự án cửa nhôm của bạn
Tại sao Nhôm 6005-T6 là chuẩn mực mới cho khung Solar Panel khổ lớn?

QUY TRÌNH SẢN XUẤT NHÔM ĐỊNH HÌNH TIÊU CHUẨN: GIẢI MÃ CÔNG NGHỆ ÉP ĐÙN TỪ A–Z
Xu hướng sử dụng bồn nhôm trong công nghiệp hiện nay
Quy cách đóng gói nhôm đúng chuẩn khi vận chuyển đường dài
Bứt Phá Giới Hạn: Ứng Dụng Đột Phá Của Nhôm Series 3000 Trong Công Nghệ Hàn Điện Xây Dựng Hiện Đại ⚡
NHÔM TẠP CHẤT - ẢNH HƯỞNG CỦA TẠP CHẤT ĐẾN TÍNH VẬT LÝ CỦA NHÔM

Hệ thống tiêu chuẩn kỹ thuật và phương pháp kiểm định chất lượng nhôm hiện nay

Cách Chọn Loại Nhôm Tốt Nhất Cho Nắp Chai

5 Lý Do Khiến Nhôm 3104 Thống Lĩnh Thị Trường Lon Nước Giải Khát
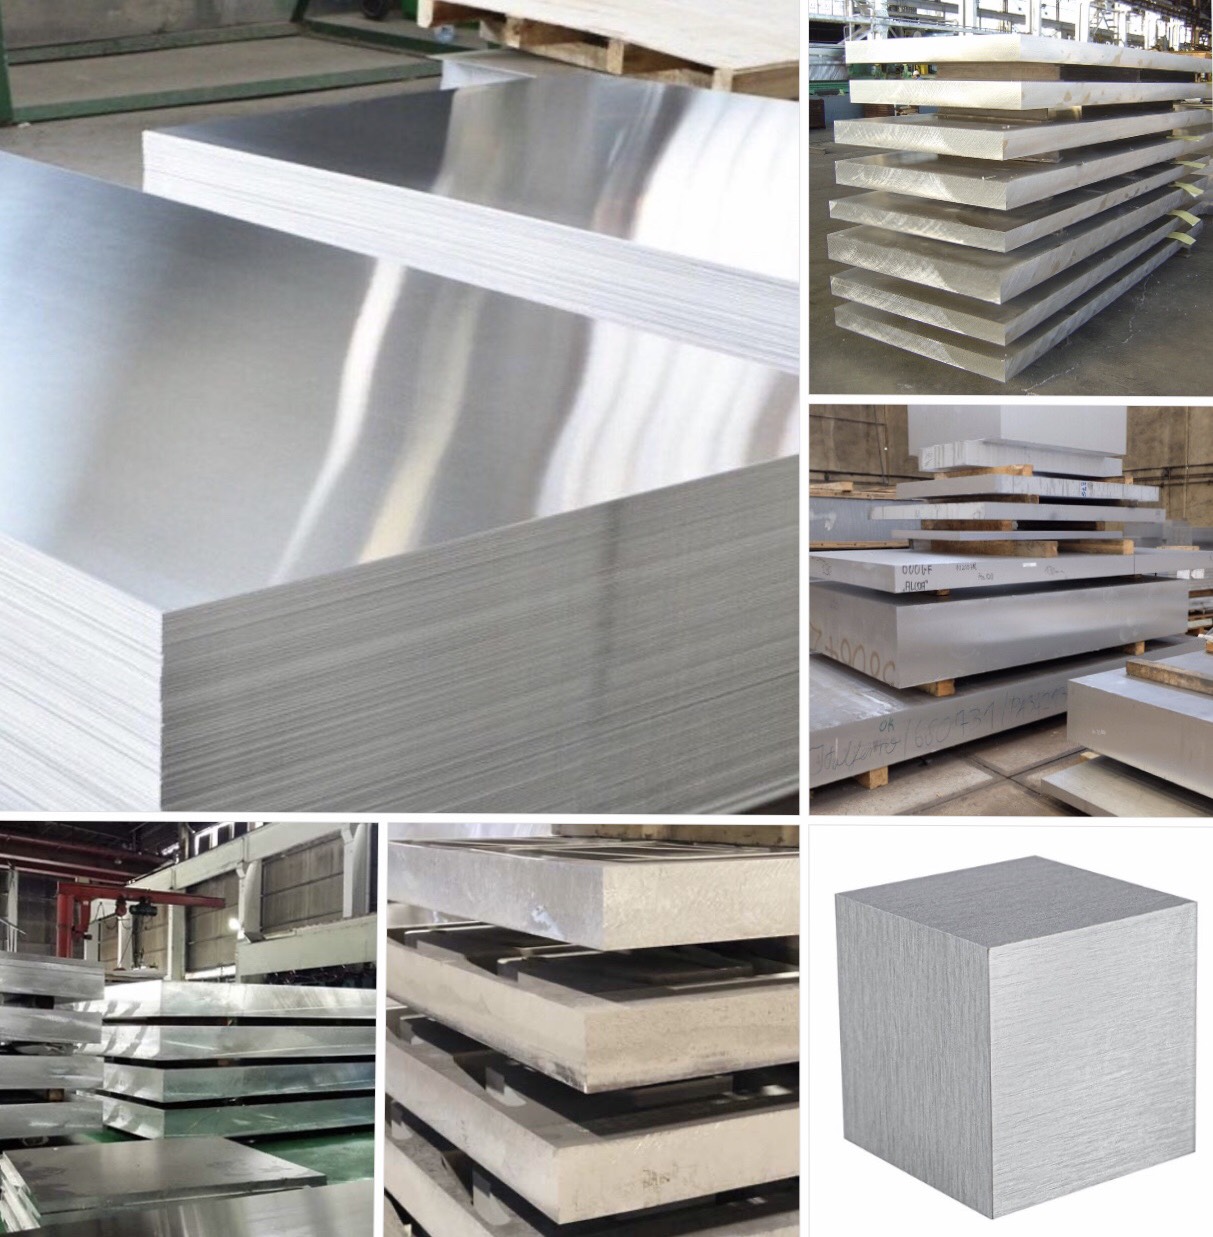
Nhôm Tấm 3104 – Lựa Chọn Tối Ưu Cho Các Dự Án Công Nghiệp Hiện Đại

Nhôm 3105 – Giải pháp bền vững và kinh tế cho ngành xây dựng hiện đại
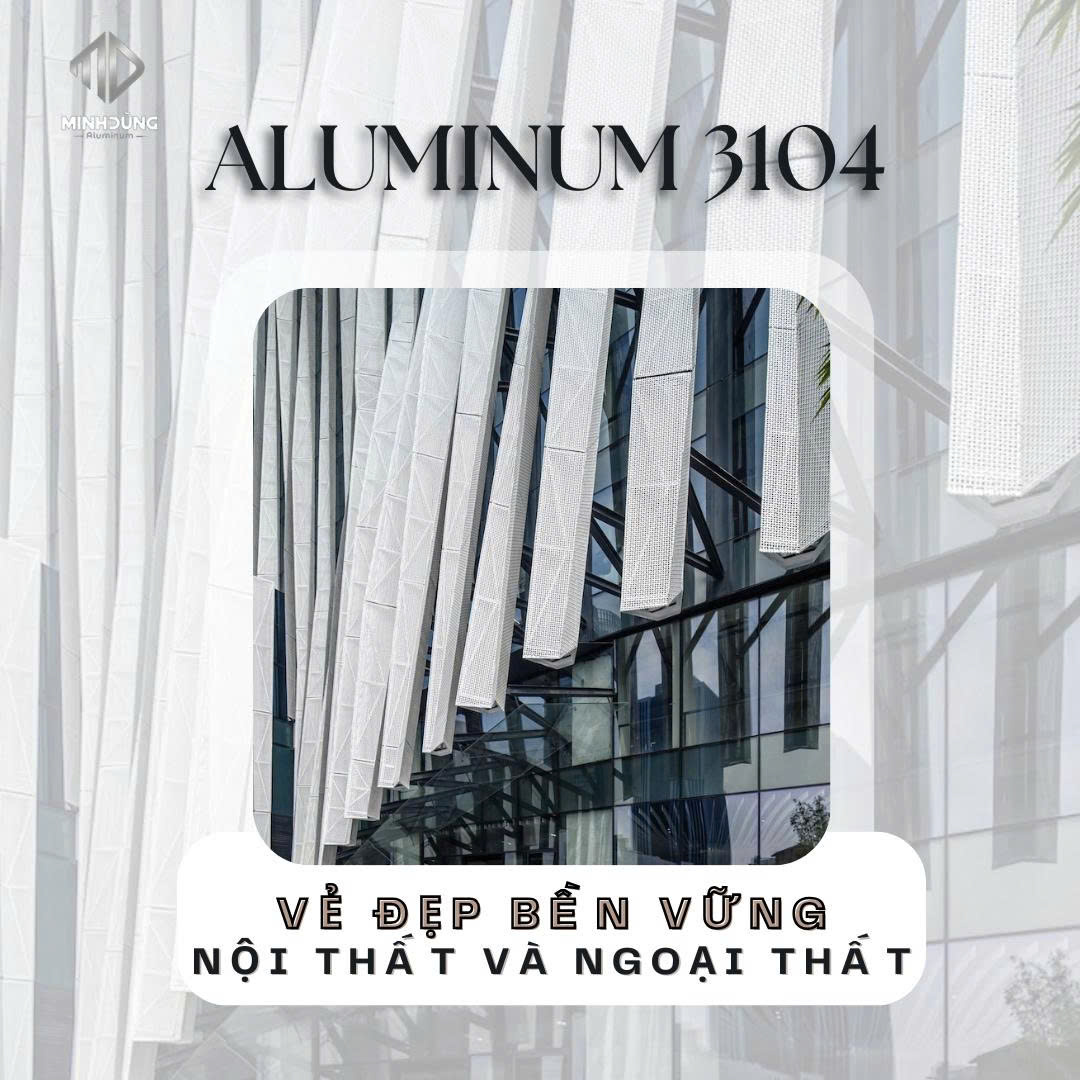
Nhôm 3104: Vẻ Đẹp Bền Vững Qua Thời Gian
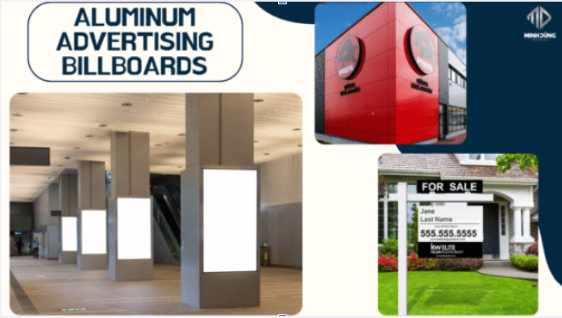
Ứng dụng nhôm series 3 cho quảng cáo – Bền, Nhẹ, Đáng tin cậy
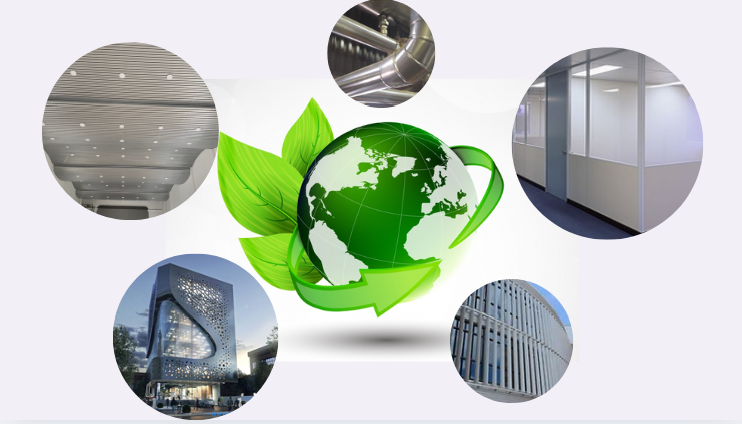
Ứng dụng nhôm 3104 trong xây dựng - Lựa chọn hàng đầu cho công trình hiện đại


